忘記密碼
 立即註冊
查看: 8885|回覆: 13

無鉛銲料或許讓機器更快壞

[複製鏈接]

14

主題

100

回帖

0

積分

新手上路

二星級會員

舊站積分
340
舊站發表文章數
114
發表於 2013-2-23 20:25:06 | 顯示全部樓層 |閱讀模式
稍早,為了和朋友聊天時,不要講錯,因此用了google再度找尋PCB化學鍍金跟電鍍鍍金的差異,找到了這篇。
(連結太長,放在文末1)

這篇提到了金與錫的合金並不利焊接,而後又說明錫與銅接觸時,會產生良性與非良性的錫銅合金,於是以非良性的Cu3Sn做為關鍵字再搜尋,其中有些國內大學的論文..
(連結太長,放在文末2)

從內文中可以得知,錫與銅介面會因為焊接時的高溫度而產生Cu3Sn,並且會隨著時間劣化,尤其是>70度時(像是A類機應該很容易到)。影響是焊接點電阻增加,甚至剝離斷路,焊接處的機械強度下降。文中有提及這問題以現代的無鉛銲錫為重。

內文描述有鉛銲錫的Cu3Sn生成較慢,這似乎是暗示有鉛銲錫能撐比較久[]

1.http://read.pudn.com/downloads56 ... %80%83%E9%87%8F.PDF

2.http://etdncku.lib.ncku.edu.tw/E ... -0801107-122915.pdf

5

主題

84

回帖

0

積分

新手上路

初級會員

舊站積分
70
舊站發表文章數
31
發表於 2013-2-23 20:55:48 | 顯示全部樓層

Re: 無鉛銲料或許讓機器更快壞

有聽過公司的儀控部門人員說過,使用無鉛銲錫的焊點在溫度高的時候容易長錫鬚,所以定時保養時清理工作很重要,否則錫鬚生長了很容易造成短路。
AMP:三洋MP-8&Rotel RSP960+RB956 SPK:雅瑟AUDAX 1.5/Paradigm Control CD:菲力普930 調協器:KENWOOD KT-89

16

主題

1772

回帖

0

積分

新手上路

四星級會員

舊站積分
6295
舊站發表文章數
1683
發表於 2013-2-26 10:19:47 | 顯示全部樓層
幾年前小弟看過一些NASA的焊料相關論文和資料.
印象中, 這些資料指出,
在各種無鉛錫中, 銀錫是最不易在高溫下隨時間劣化的無鉛錫, 其中銀的含量越高, 劣化速度越慢;
其次是銀銅錫, 而銀銅錫的劣化速度, 在<100度C的環境下, 比銀錫還慢一些.

而在焊點強度測試上, 銀銅錫的強度是所有無鉛錫中最佳的,
在低於100度C的環境下, 強度甚至還優於有鉛錫.

但是無鉛錫要達到最佳的焊接條件, 非常困難,
必須嚴格控制焊接溫度, 降溫速度;
可能的話, 冷卻之後再一次的加溫, 會讓焊點品質更好.
其中焊接溫度不能過高或過低,
降溫速度越快越好, 但若是降溫速度太快, PCB和焊錫的膨脹係數不同,
焊點可能會在快速降溫的時候產生高應力而脫落.
冷卻後再加溫的溫度和時間, 也很難控制.
這些條件, 如果不是一等一的高手, 加上使用大瓦數的溫控高週波烙鐵, 配合適當的冷卻設備,
實在是非常困難的.

16

主題

1772

回帖

0

積分

新手上路

四星級會員

舊站積分
6295
舊站發表文章數
1683
發表於 2013-2-26 13:25:36 | 顯示全部樓層
小弟目前用的是無鉛銀銅錫, 一方面就是根據這些報告,
另一方面是因為銀銅錫的焊接溫度比起其他的無鉛錫低了不少,
所以焊接的容易度高很多.

另外, 由於降溫速度快一點對無鉛錫的焊點很好, 所以烙鐵一離開,
馬上對焊點吹一口氣, 加速降溫, 焊點真的會比較漂亮.

25

主題

2103

回帖

50

積分

新手上路

四星級會員

舊站積分
2005
舊站發表文章數
1959
發表於 2013-2-27 08:05:22 | 顯示全部樓層
針對標題,
lead vs lead-free, 2000 到 2008 之間有相當多研究,
我有擔任一個 impact factor 還可以的 journal 的 reviewer 與一個國外 conference 的委員, 每年會審一些論文, 有些與 solder / IMC 相關,
早期啥含銅含銀要多少的.....
好用的 lead-free solder 配方, 很多專利都在美日,
台灣的學術界就在弄含 Zn. 含 Bi,拿來作文章, 養碩士, 但沒啥實用性

2008 以後無鉛 vs 含鉛銲錫的比較的論文研究就少了,
基本定調是無鉛銲錫本身的可靠度一般是比 Sn63-Pb37好, 除了動態的掉落撞擊,
無鉛銲錫曾衝擊手機業一陣子, 可靠度比較差, 不過 2010以後也沒聽業界有這困擾, 或許好用的 solder 檯面下大家都知道怎麼選,


一般大廠 SMT 可能參考 IPC/JEDEC 規範建議的溫度曲線焊接, 220 'C vs 260 'C, 用無鉛銲錫高了 40 'C
lead-free 銲錫本身其實沒問題, 問題在 最高溫度讓 solder mask, FR4, Cu trace...etc 等物件變差

你們焊接, 除了冷銲, 有看過 IMC 介面斷的嗎? 冷銲也沒啥 IMC, 除非 re-work, IMC 是以前的
大多是 Cu pad/trace 壞吧!


問題在焊接最高溫度,
解決問題方法之一是用奈米 solder, 可以不用到 260'C, 台灣有些教授在玩這,
另一種是用 In 或含 In 的 solder, 這就貴多了

其實喔,
A類 amp,
用高鉛 (Sn-Pb93~95), 可靠度可能最好,
就我知道目前還有少數頂尖的 IC 裡面的 C4 bump 或 micro-bump 還在用高鉛, 因為目前沒有好的替代方案
推薦兩個好玩的: SmartMusic 與 Max/MSP/Jitter http://www.smartmusic.com/default.aspx http://www.youtube.com/watch?v=MeSus3yxfaw

14

主題

100

回帖

0

積分

新手上路

二星級會員

舊站積分
340
舊站發表文章數
114
 樓主| 發表於 2013-3-25 17:15:20 | 顯示全部樓層
稍早使用關鍵字
"lead free MIL"至google搜尋,想找找軍規無鉛焊接方式時,意外看到了KUOSHENG2兄所提到的問題。


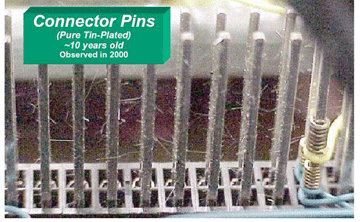
這個現像稱為"Tin Whiskers",NASA也有相關網頁,其他金屬也有,只是無鉛時代之後更嚴重..
http://nepp.nasa.gov/WHISKER/

風槍不知道能不能噴得掉?

另外,PCB工業上有用化學的方法將銅箔上的錫遮罩洗去的程序,或許可以使用同樣方法洗去零件引腳上的錫,留下銅,再看要上漆或放任它"棕化"

16

主題

1772

回帖

0

積分

新手上路

四星級會員

舊站積分
6295
舊站發表文章數
1683
發表於 2013-3-25 18:43:52 | 顯示全部樓層
原發表者是 chienjr
[B]稍早使用關鍵字
"lead free MIL"至google搜尋,想找找軍規無鉛焊接方式時,意外看到了KUOSHENG2兄所提到的問題。


這個現像稱為"Tin Whiskers",NASA也有相關網頁,其他金屬也有,只是無鉛時代之後更嚴重..
http://nepp.nasa.gov/WHISKER/

風槍不知道能不能噴得掉?

另外,PCB工業上有用化學的方法將銅箔上的錫遮罩洗去的程序,或許可以使用同樣方法洗去零件引腳上的錫,留下銅,再看要上漆或放任它"棕化" [/B]


這實在是太誇張, 開了眼界.. [:O]
看來搭棚得小心把焊點盡量用熱縮套包好,
PCB可以用PCB專用防水噴膠包好 (看來錢省不得)..

25

主題

2103

回帖

50

積分

新手上路

四星級會員

舊站積分
2005
舊站發表文章數
1959
發表於 2013-4-5 02:09:49 | 顯示全部樓層
在下有點時空錯亂的感覺,
此時華東幾起禽流感.....有人大談SARS 很可怕

你們手中有多少 pure tin finish 的 lead frame 類產品?
鄙人這邊 50 ~ 100 um pitch 的東西, 都鮮少人怕錫鬚 (前提是用對 solder)
錫鬚超過 150 um 都算很珍貴的 case


whisker,,,,,,多與 pure tin 的 finish, coating 有關,
那個 OP, IC, 接腳用甚麼 finish, DIYer 可能沒辦法干預, ADI Ti BB 出啥鍍金鍍鎳腳, DIYer 用就對了, 擔心也沒用,
況且那些公司也不會不懂 whisker (JEDEC JESD22A121 規範)

DIYer 可以自由選擇 solder, 但
whisker 與 solder 關聯不大, 因為少人會用 pure tin 或者低銀或低銅的銲料,


再者,
Lead frame 的 IC,,,,, immersion tin finish 不是早早被 PPF 取代????
"SARS 很可怕 ", 這句話, 在不同時代, 重量不一樣


不過喔....大陸有些公司會出 immersion tin finish 的 IC, 在下也不驚訝,
今年才聽一個客戶提一個怪需求,........,最後才知道.......他們只有某廠只具 5 吋 wafer 能力的, 願意幫他們做 wafer,
衍發了要資歷超過十年的人, 才有概念去解他們的一個品質 (工程) 問題, 新人都不知如何解決

edit:
iNEMI 早在 2005, 2006 針對 whisker, 建議那些 leadfram + coating 組合有 risk, 那些組合很安心,
http://ebookbrowse.com/pb-free-finishes-v4-pdf-d14785673

2007 以後的 whisker 論文, 我看起來是為了做文章而文章,
就如我前面提的, Lead-free solder 加 Zinc 去搞專利,,,,,媽啦, 業界誰真的會用, 產生的問題比被解決的多

現在還有用高 whisker 風險的材料, 在下真的不太理解,
早幾年或許有, 我猜測, 是因為有些工廠不知怎麼在 PPF 上打線, 所以還在用高 whisker 風險的 LF
推薦兩個好玩的: SmartMusic 與 Max/MSP/Jitter http://www.smartmusic.com/default.aspx http://www.youtube.com/watch?v=MeSus3yxfaw

25

主題

2103

回帖

50

積分

新手上路

四星級會員

舊站積分
2005
舊站發表文章數
1959
發表於 2013-4-5 02:32:50 | 顯示全部樓層
原發表者是 bchsieh
[B]小弟目前用的是無鉛銀銅錫, 一方面就是根據這些報告,
另一方面是因為銀銅錫的焊接溫度比起其他的無鉛錫低了不少,
所以焊接的容易度高很多.

另外, 由於降溫速度快一點對無鉛錫的焊點很好, 所以烙鐵一離開,
馬上對焊點吹一口氣, 加速降溫, 焊點真的會比較漂亮. [/B]


http://ecadigitallibrary.com/pdf/58thECTC/s02p6p44.pdf

這作者, 還有類似的文章網路就直接找的到, 探討 solder 的降溫速率的影響,


cooling rate 高, 晶格小, 晶格與晶格的邊界變多 --> 銲錫變較硬, 不利可靠度 (我指 TCT, bending 或 shock 之類, electromigration 則不一定),

且假如相信單結晶銅訊號線喇叭線那種音響效果,
還是讓她慢慢冷卻, solder 晶格大一點, 想像中可能比較好
推薦兩個好玩的: SmartMusic 與 Max/MSP/Jitter http://www.smartmusic.com/default.aspx http://www.youtube.com/watch?v=MeSus3yxfaw

16

主題

1772

回帖

0

積分

新手上路

四星級會員

舊站積分
6295
舊站發表文章數
1683
發表於 2013-4-5 19:07:37 | 顯示全部樓層
原發表者是 jenchan201
[B]


http://ecadigitallibrary.com/pdf/58thECTC/s02p6p44.pdf

這作者, 還有類似的文章網路就直接找的到, 探討 solder 的降溫速率的影響,


cooling rate 高, 晶格小, 晶格與晶格的邊界變多 --> 銲錫變較硬, 不利可靠度 (我指 TCT, bending 或 shock 之類, electromigration 則不一定),

且假如相信單結晶銅訊號線喇叭線那種音響效果,
還是讓她慢慢冷卻, solder 晶格大一點, 想像中可能比較好 [/B]


感謝Jenchan201兄的指正, 很高興這邊有專家願意提供正確的資訊,
小弟非常感激.

小弟過去看了一些相關的論文, 也知道cooling rate高, grain size會變小, 而且會變硬.
這跟您所說的相同.
但問題是, 每篇論文對"變硬"到底是強度變高還是變低, 似乎看法不同.
這篇論文:
http://enpub.fulton.asu.edu/chaw ... e_tensile_Ochoa.pdf
說strain-to-failure會隨著cooling rate升高而降低.
如果小弟對strain-to-failure的理解沒有錯誤的話,
表示cooling rate越高, 焊錫越沒有延展 (也就是越硬的意思), 但這真的代表越容易壞嗎?

另外在
Handbook of lead-free solder technology for microelectronic assemblies
(編輯為 Karl Puttlitz和Kathleen Stalter),
第309頁有一段話:
As a result, the composite solders with finer grain size exhibited higher strength,
ductility, and a greater resistance to both mechanical and thermomechanical fatigue
damage compared with conventional solder without dispersoids.
小弟自己的解讀是, grain size越小, 越不容易壞.
記得很久以前看到的nasa文章也是說cooling rate越高, 焊點強度越強.
所以小弟才會在前面說, cooling rate高比較好.

但是小弟現在被弄迷糊了, 到底怎樣比較好.
目前還在找grain size和傳導之間的關係.
還請Jenchan201兄不吝解惑.

感恩不盡. []
您需要登錄後才可以回帖 登錄 | 立即註冊

本版積分規則

Archiver|MyAV視聽商情網 test

GMT+8, 2026-11-19 02:24 , Processed in 0.142691 second(s), 43 queries .

Powered by MyAV!

快速回覆 返回頂部 返回列表